


Sumário
A seleção de meios filtrantes apresenta uma divergência fundamental em metodologia e ciência dos materiais quando comparamos aplicações em alimentos e bebidas com processos industriais não alimentícios em geral. Essa distinção reside no objetivo principal do próprio processo de filtração. Para a indústria alimentícia, a principal preocupação é a segurança do consumidor, exigindo materiais biologicamente e quimicamente inertes, em conformidade com normas regulatórias rigorosas, como as da FDA e da UE, e capazes de prevenir qualquer alteração nas características sensoriais do produto. Consequentemente, os meios filtrantes nesse setor devem ser certificados como próprios para contato com alimentos, demonstrando níveis mínimos ou nulos de substâncias extraíveis ou lixiviáveis. Em contraste, a filtração industrial não alimentícia prioriza a eficiência do processo, a proteção dos equipamentos e a durabilidade sob condições operacionais severas. A seleção de materiais é, portanto, regida por fatores como resistência química a reagentes agressivos, estabilidade térmica e resistência mecânica a suspensões abrasivas e altas pressões. A análise da seleção de meios filtrantes para as indústrias alimentícia e não alimentícia revela que, embora ambas busquem uma separação eficaz, a primeira é definida por exigências de saúde pública e pureza do produto, enquanto a segunda é impulsionada pela robustez econômica e operacional.
Principais lições
- A conformidade regulamentar (FDA/UE) é imprescindível para aplicações alimentares, ao contrário das normas industriais.
- Os meios filtrantes de qualidade alimentar devem ser inertes, impedindo a transferência de sabor, odor ou substâncias químicas para o produto.
- Os materiais industriais priorizam a resistência mecânica e a resistência a produtos químicos agressivos e temperaturas extremas.
- A escolha adequada do meio filtrante para as indústrias alimentícia e não alimentícia impacta diretamente a gestão de riscos.
- A capacidade de higienização (CIP/SIP) é uma característica de projeto crucial para filtros de alimentos, não para filtros industriais.
- A filtração de produtos não alimentícios geralmente se concentra em maximizar a secura da torta sólida e a produtividade do processo.
- A construção de materiais em aplicações alimentares minimiza o desprendimento de fibras para garantir a pureza do produto.
Conteúdo
- Introdução: A Divisão Fundamental na Filosofia da Filtração
- Diferença 1: Conformidade Regulatória e Certificação de Materiais – O Mandato Inegociável
- Diferença 2: Composição e Construção do Material – Pureza vs. Resistência Bruta
- Diferença 3: Demandas Operacionais – Higienização vs. Resistência
- Diferença 4: Mecanismo e Eficiência de Filtragem – Clareza vs. Vazão
- Diferença 5: Custo de Propriedade e Risco – Saúde do Consumidor vs. Tempo de Inatividade do Processo
- Perguntas frequentes: Respostas às suas dúvidas sobre filtração
- Conclusão
- Referências
Introdução: A Divisão Fundamental na Filosofia da Filtração
Quando pensamos em filtração, a imagem que geralmente nos vem à mente é a de uma simples separação — a remoção de partículas indesejadas de um líquido. É um processo tão antigo quanto a passagem de água por cestos de palha e tão moderno quanto a purificação de biofármacos. No entanto, abordar todas as tarefas de filtração com uma mentalidade única seria um erro grave. O mundo da ciência da separação é dividido por uma profunda linha filosófica, uma distinção entre os processos que afetam nossos corpos e aqueles que impulsionam nossas indústrias. A seleção do meio filtrante para as indústrias alimentícia e não alimentícia não é meramente uma escolha técnica; é uma escolha ética e estratégica, onde as consequências de um erro variam de um suco turvo a uma falha industrial catastrófica.
Imagine, por um instante, a diferença entre um bisturi de cirurgião e um formão de entalhador. Ambos são projetados para cortar, para separar, mas seus propósitos, materiais e manuseio são completamente diferentes. O bisturi deve ser estéril, feito de aço biocompatível e usado com a máxima precisão para preservar a vida. O formão, por outro lado, deve ser robusto, capaz de suportar a força bruta de um martelo e afiado o suficiente para moldar materiais inflexíveis. Seu propósito é a criação, não a preservação. Essa analogia está no cerne da nossa discussão. Um meio filtrante em uma fábrica de laticínios é o bisturi do cirurgião; ele deve ser impecavelmente limpo, quimicamente inerte e projetado para proteger o consumidor de danos. Um meio filtrante em uma mina é o formão do entalhador; ele deve ser resistente, resiliente e construído para suportar o ataque implacável de partículas abrasivas e produtos químicos corrosivos.
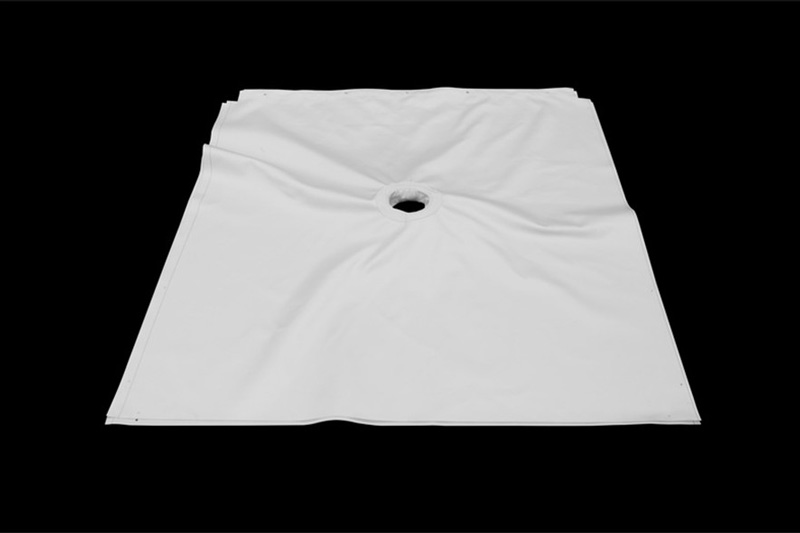
No cerne desses sistemas, seja uma prensa de filtro industrial de grande escala ou um pequeno filtro de cartucho, está o próprio meio filtrante. Este é a barreira ativa, o guardião que determina o que passa e o que fica. Pode ser um tecido filtrante de alta qualidade , tecido ou não tecido , uma membrana porosa ou um leito compactado de material granular. As escolhas feitas aqui reverberam, afetando o projeto de todo o sistema, desde a placa filtrante que suporta o meio filtrante até as bombas que impulsionam o fluido. A análise dessas escolhas revela que os critérios de sucesso em um domínio são frequentemente os critérios de fracasso no outro. Na produção de alimentos, a pureza é fundamental. Na indústria pesada, a resistência é essencial. Compreender essa divisão fundamental é o primeiro e mais crítico passo para qualquer engenheiro, gerente de fábrica ou especialista em controle de qualidade encarregado de projetar ou operar um processo de filtração em 2025.
Diferença 1: Conformidade Regulatória e Certificação de Materiais – O Mandato Inegociável
A diferença mais rígida e definidora entre a seleção de um filtro para um produto alimentício e um para um produto químico industrial reside na complexa rede de leis e regulamentações que os regem. Não se trata de uma questão de preferência ou julgamento técnico, mas sim de uma exigência legal. Para aplicações alimentícias, o filtro é considerado um aditivo alimentar indireto e seus componentes são submetidos a um rigoroso escrutínio por órgãos governamentais.
Navegando pelo labirinto do contato com alimentos da FDA e da UE
Nos Estados Unidos, a Food and Drug Administration (FDA) é a principal autoridade reguladora. Os materiais destinados ao contato com alimentos são regulamentados pelo Título 21 do Código de Regulamentações Federais (CFR). Um meio filtrante, incluindo o tecido filtrante e a placa filtrante sobre a qual ele se apoia, deve ser fabricado com polímeros e aditivos que constem na lista de substâncias aprovadas pela FDA. Isso significa que o fabricante deve ser capaz de fornecer documentação que comprove, de forma inequívoca, que cada componente do filtro — da resina polimérica à linha de costura — está em conformidade com essas regulamentações.
A União Europeia possui um quadro regulamentar igualmente rigoroso, embora estruturalmente diferente. O Regulamento (CE) n.º 1935/2004 estabelece os princípios gerais para materiais e artigos destinados a entrar em contacto com alimentos. Um princípio fundamental deste regulamento é que os materiais não devem transferir os seus constituintes para os alimentos em quantidades que possam pôr em risco a saúde humana, provocar uma alteração inaceitável na composição dos alimentos ou causar uma deterioração das suas propriedades organolépticas (sabor e odor). As medidas específicas para os plásticos, por exemplo, estão detalhadas no Regulamento (UE) n.º 10/2011, que inclui uma "Lista da União" de substâncias autorizadas. Um fabricante de filtros que venda para o mercado europeu deve fornecer uma Declaração de Conformidade, uma declaração formal que garante que o seu produto cumpre estes requisitos legais. Isto envolve frequentemente testes de migração rigorosos, em que o filtro é exposto a simuladores de alimentos (como o etanol para simular bebidas alcoólicas ou o ácido acético para simular alimentos ácidos) para medir o que, se houver, é lixiviado.
O contraste com os padrões industriais
O cenário regulatório para indústrias não alimentícias é drasticamente diferente. Nesse caso, o foco muda da saúde do consumidor para a segurança ocupacional, a proteção ambiental e a integridade dos processos. Órgãos reguladores como a Administração de Segurança e Saúde Ocupacional (OSHA) nos EUA se preocupam com a exposição dos trabalhadores a produtos químicos perigosos. A Agência de Proteção Ambiental (EPA) regula o descarte de filtrados, garantindo que não poluam os cursos d'água.
As normas aplicáveis ao próprio meio filtrante são geralmente baseadas no desempenho, desenvolvidas por organizações como a Sociedade Americana para Testes e Materiais (ASTM) ou a Organização Internacional de Normalização (ISO). Essas normas definem métodos de teste para características como resistência à tração, permeabilidade ao ar ou resistência química. Um engenheiro que seleciona um filtro para uma planta química consultará essas normas para garantir que o meio filtrante suporte o processo, e não para garantir que seja seguro para consumo humano. A certificação é de desempenho e durabilidade, não de biocompatibilidade. Não existe o conceito de declaração de "grau alimentício" porque não há alimento envolvido.
Inércia do material e substâncias lixiviáveis
Essa disparidade regulatória surge de uma preocupação química genuína: a questão dos extratáveis e lixiviáveis. Um "extraível" é um composto que pode ser removido do material filtrante sob condições extremas em laboratório (por exemplo, usando solventes agressivos, altas temperaturas). Um "lixiviável" é um composto que de fato migra do filtro para o produto em condições normais de processo.
Na indústria de alimentos e bebidas, a prevenção da lixiviação de substâncias químicas é um objetivo primordial do projeto (Pall Corporation, s.d.). Imagine filtrar um vinho branco delicado. Se o tecido do filtro liberar mesmo que traços de uma substância química, isso pode conferir um gosto "plástico", arruinando todo o lote. Pior ainda, pode introduzir uma substância prejudicial à saúde humana. Por esse motivo, os filtros de grau alimentício passam por testes rigorosos para garantir que sejam quimicamente inertes.
Agora, imagine a filtragem de uma lama industrial em uma operação de mineração. A fase líquida pode ser uma solução cáustica usada para lixiviar minerais. A principal preocupação aqui é que o tecido filtrante não se dissolva ou se degrade ao entrar em contato com a solução. Se o tecido liberar uma pequena quantidade de um composto não reativo na água residual, isso terá pouca ou nenhuma consequência, desde que não comprometa a integridade estrutural do filtro nem viole os limites de descarte ambiental. O foco está na durabilidade do filtro, não em sua sutileza.
Esta tabela cristaliza as prioridades opostas impulsionadas pela regulamentação.
| Característica | Indústria de Alimentos e Bebidas | Indústria Geral (Não Alimentar) |
|---|---|---|
| Objetivo Principal | Segurança do consumidor, pureza do produto e integridade sensorial. | Eficiência do processo, proteção do equipamento e conformidade ambiental. |
| Órgãos Diretivos | FDA (EUA), EFSA/UE (Europa) e equivalentes nacionais. | ISO, ASTM, EPA, OSHA e órgãos específicos do setor. |
| Requisitos de material | Deve constar nas listas aprovadas de "contato com alimentos" (por exemplo, FDA CFR 21, EU 10/2011). | Com base na compatibilidade química, temperatura e tolerância à pressão. |
| Certificação | Certificação obrigatória de grau alimentício e rastreabilidade de todos os componentes. | Certificações de desempenho (ex.: índice beta, resistência à tração, permeabilidade). |
| Teste de substâncias lixiviáveis | Obrigatório e abrangente para prevenir a contaminação do produto e os riscos à saúde. | Testado principalmente para compatibilidade de processo, não para consumo humano. |
Diferença 2: Composição e Construção do Material – Pureza vs. Resistência Bruta
Os marcos regulatórios discutidos anteriormente ditam diretamente a paleta de materiais disponíveis para os projetistas de filtros. A escolha do polímero, a forma como as fibras são tecidas e o acabamento final do tecido são todos consequências da finalidade principal da aplicação. Isso resulta em dois arsenais distintos de materiais, um selecionado por sua pureza e o outro por seu desempenho.
A paleta de materiais de qualidade alimentar
Para filtração de alimentos e bebidas, a lista de materiais aceitáveis é relativamente restrita e bem definida. Os materiais mais utilizados na indústria são os termoplásticos, conhecidos por sua inércia química e facilidade de limpeza.
-
Polipropileno (PP): Este é provavelmente o material mais comum tanto para tecidos filtrantes quanto para componentes estruturais de placas filtrantes em aplicações alimentícias. Possui ampla compatibilidade química com os ácidos, bases, álcoois e óleos tipicamente encontrados em alimentos. É hidrofóbico, o que pode ser vantajoso, e tem um limite de temperatura razoável (tipicamente em torno de 90 °C ou 194 °F). É econômico e pode ser fabricado com altos padrões de pureza.
-
Poliéster (PET): O poliéster oferece resistência mecânica superior e melhor resistência à abrasão do que o polipropileno. Também possui maior tolerância à temperatura. É frequentemente escolhido para aplicações que envolvem pastas alimentícias mais abrasivas, como o processamento de amidos ou açúcares, onde a durabilidade do tecido filtrante é uma preocupação.
-
Nylon (Poliamida): O nylon é conhecido por sua excelente resistência e elasticidade, o que o torna muito durável. Sua principal vantagem é o desempenho em condições alcalinas, onde materiais como o poliéster podem apresentar dificuldades. É comumente encontrado em aplicações como a filtração de óleo comestível.
Além dessas, fibras naturais como o algodão são por vezes utilizadas pelas suas propriedades de filtração únicas, especialmente em processos como a filtração do xarope de ácer, mas apresentam limitações em termos de facilidade de limpeza e resistência química. O que une todos estes materiais é o facto de serem produzidos em variantes específicas de "grau alimentar", frequentemente com um nível mais elevado de controlo de qualidade para eliminar impurezas, catalisadores e aditivos que possam estar presentes nas suas contrapartes de grau industrial.
O Arsenal de Materiais Industriais
Ao sair da indústria alimentícia, as restrições de biocompatibilidade desaparecem e as opções de materiais se expandem drasticamente. A seleção se torna um cálculo puro de desempenho versus custo. O objetivo é encontrar um material que possa sobreviver aos desafios químicos, térmicos e físicos mais agressivos imagináveis.
-
Polímeros de Alto Desempenho: Embora o polipropileno e o poliéster também sejam usados na indústria, eles são frequentemente combinados com polímeros mais exóticos e robustos. O fluoreto de polivinilideno (PVDF) oferece uma combinação fantástica de resistência química, alta resistência mecânica e estabilidade aos raios UV. O politetrafluoroetileno (PTFE), da mesma família do Teflon, é praticamente inerte quimicamente e suporta temperaturas extremamente altas (até 260 °C ou 500 °F), sendo ideal para filtrar solventes ou ácidos agressivos.
-
Meios metálicos: Para aplicações com temperaturas e pressões extremas, utilizam-se malhas metálicas ou pós metálicos sinterizados. O aço inoxidável (normalmente da classe 316L) é comum, mas para ambientes altamente corrosivos, como aqueles que envolvem cloretos ou ácidos fortes, são empregadas ligas mais exóticas como Monel, Hastelloy ou mesmo titânio. Esses materiais seriam proibitivamente caros e, muitas vezes, desnecessários para aplicações na indústria alimentícia.
-
Fibra de vidro e outros tecidos especiais: Na filtragem de gases em altas temperaturas (por exemplo, em fornos de cimento ou usinas de energia), tecidos de fibra de vidro, frequentemente revestidos com PTFE, são usados para capturar poeira em temperaturas que derreteriam instantaneamente os polímeros padrão.
Tecido, tamanho dos poros e acabamento da superfície
O material em si é apenas metade da história. A forma como é construído desempenha um papel igualmente importante. O design de um tecido filtrante é uma interação complexa entre o diâmetro da fibra, o padrão da trama (por exemplo, lisa, sarja, cetim) e os processos de acabamento.
Em aplicações alimentares, uma preocupação crucial é evitar que o meio filtrante se torne um ambiente propício para a proliferação de bactérias. Biofilmes podem ser notoriamente difíceis de remover. Por esse motivo, os tecidos filtrantes de grau alimentício geralmente apresentam uma superfície muito lisa e não porosa. Isso é obtido por meio de processos como a calandragem, em que o tecido passa por rolos aquecidos para achatar as fibras e selar a superfície. Isso cria uma superfície que facilita a remoção da camada superficial, sendo mais fácil de limpar e menos propensa a abrigar microrganismos. Além disso, a construção do tecido deve minimizar o desprendimento de fibras. Ninguém quer encontrar fibras plásticas no iogurte. A trama costuma ser muito fechada e estável para evitar que as fibras se soltem e entrem no filtrado.
Em aplicações industriais pesadas, as prioridades são diferentes. Nesses casos, a eficiência da filtração e a desidratação da torta de filtração são frequentemente fundamentais. Um fabricante pode optar por um acabamento "felpudo" para um tecido filtrante usado em uma prensa de filtro. Isso significa que as fibras da superfície são levantadas para criar uma textura felpuda. Essa superfície felpuda é excelente para capturar partículas muito finas no início de um ciclo de filtração, formando rapidamente uma pré-camada que melhora a eficiência geral. No entanto, essa mesma superfície seria um pesadelo higiênico em uma fábrica de alimentos, pois é extremamente difícil de limpar completamente. A trama pode ser projetada para fluxo de água máximo (permeabilidade) em vez de uma retenção de partículas refinada, contando com a própria torta de filtração para realizar a maior parte do trabalho de filtração. A escolha de soluções personalizadas de tecido filtrante torna-se uma decisão estratégica baseada nessas demandas conflitantes.
Esta tabela oferece uma visão comparativa das propriedades dos materiais que orientam a seleção.
| Propriedade | Meios de qualidade alimentar (ex.: polipropileno) | Meios de grau industrial (ex.: PTFE, aço inoxidável) |
|---|---|---|
| Principal fator de contribuição | Inércia, pureza, aprovação regulatória. | Resistência química, térmica e mecânica. |
| Faixa de temperatura típica | Moderado (por exemplo, até 90°C / 194°F). | Pode ter uma faixa de temperatura extremamente ampla (por exemplo, de -100°C a >260°C / de -148°F a >500°F). |
| Revestimento de superfície | Superfície lisa, calandrada e não porosa para facilitar a limpeza. | Geralmente com superfície felpuda ou texturizada para melhorar a captura de partículas. |
| Desprendimento de fibras | Deve ser mínimo ou nulo para evitar a contaminação do produto. | Tolerável até certo ponto, dependendo do processo subsequente. |
| Custo | Moderado; a certificação e o controle de qualidade encarecem o preço. | Pode variar de baixo a extremamente alto para ligas especiais. |
Diferença 3: Demandas Operacionais – Higienização vs. Resistência
A forma como um filtro é usado e mantido no dia a dia revela outra profunda diferença entre os mundos alimentício e não alimentício. Um filtro de grau alimentício vive uma vida de estresse cíclico: processar, limpar, esterilizar, repetir. Um filtro industrial vive uma vida de batalha constante: suportar, desempenhar e resistir até a falha. Essas realidades operacionais influenciam fortemente a seleção do meio filtrante.
O imperativo da limpeza no local (CIP) e da esterilização no local (SIP)
Em qualquer fábrica de alimentos, bebidas ou produtos farmacêuticos, a higiene é fundamental para prevenir a contaminação microbiana. Simplesmente não é viável desmontar uma grande prensa de filtro ou um sistema de tubulação para limpeza após cada lote. É aí que os sistemas de limpeza no local (CIP) e esterilização no local (SIP) se tornam essenciais.
Um ciclo CIP típico envolve a lavagem de todo o sistema, incluindo o meio filtrante, com uma sequência de produtos químicos a temperaturas elevadas. Isso pode incluir:
- Pré-enxágue com água.
- Uma lavagem cáustica quente (por exemplo, hidróxido de sódio) para quebrar gorduras e proteínas.
- Enxágue intermediário.
- Uma lavagem com ácido quente (por exemplo, ácido nítrico ou fosfórico) para remover incrustações minerais.
- Um enxágue final.
Após a limpeza, geralmente é necessária uma etapa de esterilização ou sanitização (SIP). Isso pode envolver a circulação de água muito quente (por exemplo, >85°C), vapor (por exemplo, >121°C) ou sanitizantes químicos como ácido peracético ou dióxido de cloro.
O que isso significa para o meio filtrante? Significa que o tecido e a placa filtrante devem ser capazes de suportar esses ciclos químicos e térmicos agressivos repetidos sem se degradarem. Um material perfeitamente compatível com o próprio produto alimentício pode ser rapidamente destruído pelos agentes de limpeza. Por exemplo, o poliéster (PET) tem baixa resistência a cáusticos fortes e água quente/vapor ao longo do tempo (hidrólise), tornando-o uma escolha menos adequada do que o polipropileno ou o PVDF em aplicações que exigem regimes agressivos de limpeza CIP/SIP. O meio filtrante deve ser escolhido não apenas para a tarefa de filtração, mas também para a tarefa de limpeza subsequente, frequentemente centenas de vezes ao longo de sua vida útil.
Abrasão, pressão e guerra química na indústria
A vida útil de um tecido filtrante industrial é tipicamente muito mais brutal, mas de uma forma diferente. O conceito de limpeza para higiene muitas vezes está ausente. O filtro é "limpo" apenas no sentido de que a torta sólida acumulada é removida. Os desafios que ele enfrenta não são os produtos químicos de limpeza cíclicos, mas a natureza constante e inflexível do próprio fluxo do processo.
Considere uma prensa de filtro desidratando rejeitos de uma mina de cobre. A lama não é apenas água e sólidos; é uma mistura altamente abrasiva de partículas finas de rocha, areia e argila. O tecido filtrante é submetido a intenso desgaste físico a cada ciclo, à medida que a lama é bombeada sob alta pressão e a torta é descarregada. O material deve possuir excepcional resistência à abrasão para evitar que se desgaste completamente.
Em uma planta de fabricação de produtos químicos, uma prensa de filtro pode ser usada para separar um catalisador de um solvente. O solvente pode ser um composto químico orgânico altamente agressivo, como tolueno ou acetona, e o processo pode ocorrer em temperatura elevada para melhorar a eficiência. O material do tecido filtrante (como o PTFE) deve ser selecionado por sua capacidade de permanecer quimicamente inerte e mecanicamente estável nesse ambiente, 24 horas por dia, 7 dias por semana. A pressão dentro das câmaras da prensa de filtro pode ser imensa, excedendo 15-20 bar (220-290 psi) em unidades modernas de alto desempenho. O tecido deve ter resistência à tração suficiente para suportar essas forças sem esticar, rasgar ou sofrer obstrução (quando partículas ficam permanentemente alojadas nos poros do tecido).
Vida útil e ciclos de substituição
Essas diferentes demandas operacionais levam a filosofias distintas sobre a vida útil e a substituição dos meios filtrantes. Em uma fábrica de alimentos, um tecido filtrante pode ser substituído em um cronograma predeterminado, independentemente de sua aparência física. Ele pode ser substituído após um número definido de ciclos de limpeza, pois o fabricante sabe que a integridade do material pode ser comprometida, mesmo que não seja visível. O risco de uma falha microscópica que leve à contaminação bacteriana é muito alto para justificar o uso do filtro até o ponto de falha mecânica. A vida útil é determinada por uma avaliação de risco baseada em critérios de higiene.
Em um ambiente industrial, o oposto costuma ser verdadeiro. O tecido filtrante é um consumível, e o objetivo é maximizar sua vida útil para minimizar custos e tempo de inatividade. Ele será usado até que seu desempenho caia abaixo de um limite aceitável. Isso pode ocorrer quando os tempos do ciclo de filtração se tornam muito longos (devido ao entupimento), a torta de filtração resultante fica muito úmida ou o filtrado não está mais suficientemente límpido. Em alguns casos, ele é usado até que se rompa fisicamente — um rasgo aparece, causando um "estouro" que contamina o filtrado com sólidos. A vida útil é determinada por métricas econômicas e de desempenho.
Diferença 4: Mecanismo e Eficiência de Filtragem – Clareza vs. Vazão
Embora toda filtração envolva separação, o objetivo específico dessa separação pode variar bastante. Isso influencia não apenas a escolha do meio filtrante, mas também toda a estratégia operacional. Na indústria alimentícia, o objetivo costuma ser aperfeiçoar o líquido. Já na indústria industrial, o objetivo costuma ser eliminar o líquido.
Alcançando uma clareza "brilhante" em bebidas
Pense em uma garrafa de suco de maçã comercial, uma cerveja pilsen ou um vinho sauvignon blanc. Eles geralmente são cristalinos, ou "brilhantemente polidos". Essa transparência não é apenas estética; é também um sinal de estabilidade. As partículas removidas — células de levedura, resíduos de proteína e tanino, fragmentos microscópicos de frutas — podem fazer com que o produto fique turvo, tenha o sabor alterado ou se estrague com o tempo se permanecer na embalagem final.
Para atingir esse objetivo, os produtores de alimentos e bebidas utilizam filtração direcionada a tamanhos de partículas muito específicos. É aqui que o conceito de "classificação" de um filtro se torna crucial. Os filtros podem ter uma classificação nominal (por exemplo, remove a maioria das partículas maiores que 5 mícrons) ou uma classificação absoluta (por exemplo, remove 99.9% das partículas maiores que 1 mícron). Para estabilização microbiana, como a remoção de leveduras e bactérias deteriorantes do vinho, são necessários filtros com uma classificação absoluta inferior a 1 mícron (Matter, 2024).
O mecanismo, nesse caso, geralmente combina filtração superficial (partículas retidas na superfície) e filtração profunda (partículas retidas no caminho tortuoso da matriz do filtro). A qualidade do filtrado — o líquido que passa pelo filtro — é o indicador de sucesso mais importante. Alta produtividade é desejável, mas não à custa da clareza e pureza.
Desidratação e recuperação de sólidos em processos industriais
Agora, imagine uma estação de tratamento de esgoto municipal. Uma prensa de filtro é usada para desidratar o lodo digerido. O objetivo aqui não é produzir água potável e pura (embora isso seja tratado em outra parte da estação). O objetivo principal é transformar uma lama composta por 97% de água em uma "massa" sólida com apenas 60-70% de água.
Por quê? Porque o custo de descarte desse lodo geralmente é baseado em peso ou volume. Ao remover o máximo de água possível, a planta reduz drasticamente seus custos de descarte. Nesse contexto, os principais indicadores de desempenho (KPIs) são a secura da torta e a capacidade de processamento. Quantas toneladas de sólidos secos a prensa de filtro consegue processar por hora? A claridade do filtrado, embora não seja irrelevante (ele geralmente é reciclado de volta para a entrada da planta), é secundária em relação ao desempenho de desidratação.
De forma semelhante, na indústria de mineração, uma prensa de filtro é utilizada para recuperar sólidos valiosos de uma lama ou para desidratar rejeitos para "empilhamento a seco", um método de armazenamento ambientalmente mais seguro. O valor está na torta de filtração. O tecido filtrante é selecionado por sua capacidade de liberar essa torta de forma limpa e permitir a passagem de água o mais rápido possível. O mecanismo é principalmente de filtração superficial, com o objetivo de formar uma torta espessa e uniforme que, então, atua como seu próprio meio filtrante.
O papel dos auxiliares de filtração
Para conciliar a eficiência e a captura de partículas finas, ambas as indústrias costumam empregar auxiliares de filtração. Trata-se de pós inertes e porosos utilizados para formar uma camada de filtração preliminar sobre o tecido filtrante.
- Terra Diatomácea (DE): Um pó feito a partir dos restos fossilizados de diatomáceas.
- Perlita: Um vidro vulcânico processado.
- Celulose: Polpa de madeira processada.
Na indústria alimentícia, uma suspensão de terra diatomácea pode ser circulada através do filtro para criar uma "pré-camada" no tecido antes da introdução do produto propriamente dito. Essa pré-camada realiza a filtração fina, protegendo o tecido do entupimento e garantindo uma transparência excepcional. Fundamentalmente, o próprio auxiliar de filtração deve ser de grau alimentício.
Em aplicações industriais, os auxiliares de filtração também são usados para melhorar a desidratação e evitar o entupimento do tecido filtrante, especialmente com sólidos viscosos ou gelatinosos. No entanto, a escolha do auxiliar é muito mais ampla e determinada puramente pelo custo e eficácia. Terra diatomácea de qualidade inferior, cinzas volantes ou outros materiais baratos podem ser usados, pois não há preocupação com a segurança para consumo. O uso de um auxiliar de filtração permite a utilização de um tecido filtrante mais robusto, com malha aberta, que possui maior vida útil e maior vazão, enquanto o auxiliar proporciona a finesse de filtração necessária.
Diferença 5: Custo de Propriedade e Risco – Saúde do Consumidor vs. Tempo de Inatividade do Processo
Em última análise, a seleção do meio filtrante para as indústrias alimentícia e não alimentícia é uma decisão baseada na gestão de riscos e em fatores econômicos. A definição de "custo" e "risco" nesses dois setores, no entanto, é completamente diferente. A escolha final reflete um cálculo do que está realmente em jogo.
O verdadeiro custo de um filtro de qualidade alimentar
Quando uma empresa alimentícia compra um filtro, o preço na fatura é apenas o começo do seu custo total de propriedade (TCO). O custo real engloba uma gama muito maior de fatores:
- Validação e Documentação: O custo do filtro inclui a extensa documentação que comprova sua conformidade com as regulamentações da FDA ou da UE. Isso não é opcional. A empresa precisa investir tempo e recursos para validar se o filtro funciona conforme o esperado e não prejudica o produto.
- Regimes de limpeza rigorosos: O custo da água, energia e produtos químicos utilizados nos ciclos diários de CIP e SIP é substancial. A mão de obra necessária para monitorar esses ciclos e testar a eficácia da limpeza também representa um custo significativo.
- Aumento da frequência de substituição: Conforme discutido, os filtros de grau alimentício são frequentemente substituídos preventivamente para mitigar riscos de higiene, e não apenas quando apresentam falhas. Essa maior taxa de substituição representa um custo operacional direto.
- O custo do fracasso: Este é o fator mais significativo. Qual o custo de uma falha na filtragem? Não se trata de uma peça quebrada; trata-se de uma crise de saúde pública. Um lote de produto contaminado pode levar a um recall generalizado, custando milhões de dólares em logística, perda de estoque e multas. Os danos à reputação da marca podem ser ainda mais dispendiosos e duradouros, destruindo potencialmente a confiança do consumidor construída ao longo de décadas. Visto sob essa perspectiva, o preço mais elevado de um meio filtrante certificado e de alta pureza não é uma despesa, mas sim uma apólice de seguro essencial.
Análise de custo-benefício industrial
Em um contexto industrial não alimentício, o cálculo econômico é mais direto e tangível. O custo total de propriedade é ponderado em relação ao impacto econômico imediato no processo.
- Ciclo de vida e capacidade de processamento da mídia: Os principais fatores determinantes são baseados no desempenho. O engenheiro perguntará: quanto tempo este tecido filtrante durará sob nossas condições abrasivas? Quantos galões por minuto ele pode processar? Qual será o grau de secura da torta resultante? A escolha geralmente recai sobre aquela que oferece o menor custo por tonelada de material processado.
- Custos de tempo de inatividade: O custo de interromper um processo industrial contínuo pode ser enorme. Se uma prensa de filtro precisar ser desligada para uma troca não programada do tecido filtrante, toda a linha de produção a montante e a jusante pode ter que ser interrompida. Essa perda de produção muitas vezes supera em muito o custo do próprio meio filtrante. Portanto, durabilidade e confiabilidade são priorizadas acima de tudo. Um tecido um pouco mais caro, porém mais durável, é quase sempre a melhor escolha em termos econômicos.
- O custo do fracasso: O risco aqui não é um escândalo de saúde pública, mas sim um problema econômico ou ambiental. Um tecido filtrante rasgado pode levar à contaminação do filtrado por sólidos, danificando potencialmente equipamentos subsequentes, como bombas ou trocadores de calor. Isso pode resultar em uma violação das normas de descarte ambiental, acarretando multas. Pode significar também a perda de um produto valioso (os sólidos) no fluxo de resíduos. Esses são riscos financeiros sérios, mas são de natureza fundamentalmente diferente do risco de causar doenças aos consumidores.
Um estudo de caso contrastante: filtração em laticínios versus rejeitos de mineração
Vamos tornar isso concreto.
Cenário 1: Esterilização a frio do leite. Uma empresa de laticínios filtra o leite cru antes da pasteurização para remover bactérias e esporos (um processo chamado microfiltração). O meio filtrante é uma membrana polimérica sofisticada com um tamanho de poro absoluto de cerca de 1.4 mícron. O material deve ser certificado de acordo com os padrões da FDA, capaz de suportar a limpeza CIP diária com soda cáustica e ácida, e a esterilização SIP semanal com vapor a 125 °C. Todo o sistema, incluindo a carcaça da placa filtrante, é feito de aço inoxidável polido para eliminar frestas onde as bactérias possam se esconder. Os cartuchos filtrantes são caros e são substituídos a cada poucos meses, muito antes de apresentarem sinais de desgaste físico. O risco de falha é um lote de leite contaminado com Listeria, levando a um recall, ação regulatória e um desastre de relações públicas. O alto custo é justificado pela quase eliminação desse risco.
Cenário 2: Desidratação de Rejeitos de Minério de Ferro. Uma mineradora precisa desidratar a lama residual de sua planta de concentração. Ela utiliza uma prensa de filtro de grandes dimensões com dezenas de câmaras. O tecido filtrante é um tecido de polipropileno resistente, com uma trama sarjada especial projetada para alta resistência e abrasão. A superfície é felpuda para melhorar a captura. Não é "limpo" em um sentido higiênico; é simplesmente raspado ou lavado para remover a torta. O tecido opera 24 horas por dia, 7 dias por semana, sob alta pressão, até que se rasgue ou os ciclos de filtração se tornem inaceitavelmente longos. O risco de falha é que um rasgo cause a parada da prensa, paralisando toda a planta de concentração a um custo de milhares de dólares por hora em perda de produção. A escolha do tecido filtrante baseia-se em um cálculo rigoroso de durabilidade versus custo, buscando o menor custo operacional possível por tonelada de rejeitos processados.
Esses dois cenários, ambos utilizando filtração, existem em universos distintos em termos de risco, custo e finalidade. A seleção inteligente de meios filtrantes exige não apenas a compreensão das especificações técnicas, mas também uma profunda percepção do universo em que se está operando.
Perguntas frequentes: Respostas às suas dúvidas sobre filtração
Posso usar um filtro industrial para uma aplicação alimentar se o limpar muito bem? Categoricamente, não. A questão fundamental não é a limpeza, mas sim a composição e a certificação do material. Os meios filtrantes de grau industrial não são fabricados com materiais em conformidade com as normas da FDA ou da UE. Podem conter aditivos, catalisadores ou auxiliares de processamento que não são seguros para consumo humano e podem contaminar o seu produto. Além disso, não possuem a rastreabilidade e a Declaração de Conformidade formais necessárias, o que colocaria a sua operação em violação legal das leis de segurança alimentar.
Qual é o material de meio filtrante mais comum para uma prensa de filtro na indústria alimentícia? O polipropileno (PP) é o material mais utilizado para telas filtrantes em prensas de filtro para a indústria alimentícia. Ele oferece um ótimo equilíbrio entre compatibilidade química com a maioria dos produtos alimentícios e agentes de limpeza, boas propriedades mecânicas e é economicamente viável. Para as próprias placas de filtro, o polipropileno de grau alimentício também é o padrão da indústria pelos mesmos motivos.
Como posso saber se um tecido filtrante é realmente próprio para contato com alimentos? Você deve solicitar e receber documentação formal do fornecedor. Não se trata de uma garantia verbal. Para produtos vendidos nos EUA, isso seria uma declaração de conformidade com as seções relevantes do FDA 21 CFR. Para a Europa, seria uma Declaração de Conformidade citando o Regulamento (CE) 1935/2004 e medidas específicas relevantes, como o Regulamento (UE) 10/2011 para plásticos. A documentação deve ser específica para o produto que você está comprando.
Quais são os principais fatores que afetam a vida útil de um tecido filtrante em aplicações não alimentícias? Os quatro principais fatores são abrasão, ataque químico, pressão e temperatura. Suspensões abrasivas desgastam fisicamente as fibras. Produtos químicos agressivos podem enfraquecer ou dissolver o polímero. Altas pressões durante a filtração podem esticar e deformar a trama, um fenômeno conhecido como "fluência do fio". Altas temperaturas podem acelerar a degradação química e fazer com que o material perca sua resistência à tração.
A filtração por membrana está substituindo o tecido filtrante tradicional em todas as aplicações? Não, elas servem a propósitos diferentes, embora às vezes se sobreponham. Os tecidos filtrantes tradicionais usados em filtros-prensa são essenciais para a separação de sólidos e líquidos em grandes quantidades e para a desidratação. Eles são projetados para lidar com alto teor de sólidos e produzir uma torta de filtração seca. A filtração por membrana, como a microfiltração ou a ultrafiltração, é tipicamente usada para a clarificação e purificação de líquidos com menor teor de sólidos, visando partículas muito mais finas, como bactérias ou macromoléculas (Peter, 2023). Frequentemente, elas são usadas sequencialmente; um filtro-prensa pode realizar a separação inicial em grande quantidade, e um sistema de membrana pode refinar o líquido resultante.
Qual a relação entre o material da placa filtrante e a seleção do meio filtrante? A placa filtrante e o meio filtrante formam um sistema e devem ser compatíveis. O material da placa deve ter resistência química e térmica igual ou superior à do tecido filtrante. Não faz sentido usar um tecido filtrante de PTFE de alta temperatura em uma placa de polipropileno padrão, que amolecerá e deformará nessas temperaturas. Em aplicações alimentícias, tanto a placa quanto o tecido filtrante devem ser feitos de materiais próprios para contato com alimentos. O design da placa também afeta o desempenho do tecido filtrante, fornecendo o suporte necessário para suportar altas pressões de filtração.
Conclusão
A jornada pelo mundo dos meios filtrantes revela que o caminho para um processo de separação bem-sucedido não é único, mas sim bifurcado. De um lado, encontra-se o domínio de alimentos e bebidas, um setor regido pela solene responsabilidade de proteger a saúde pública. Aqui, o processo de seleção é um exercício meticuloso de conformidade regulatória, pureza do material e design higiênico. O filtro é o guardião da integridade do produto e da segurança do consumidor. Cada escolha é ponderada em relação ao risco catastrófico de contaminação, tornando a cautela e a certificação os princípios norteadores.
Por outro lado, estende-se o vasto panorama das aplicações industriais, onde as leis da física e da economia reinam absolutas. Aqui, o filtro é uma ferramenta de produção, um equipamento robusto projetado para resistir à agressão química, a sólidos abrasivos e a temperaturas extremas. A seleção é um cálculo pragmático de resistência, eficiência e custo operacional. O risco não é para a saúde pública, mas sim para a paralisação do processo e para as perdas econômicas.
Confundir esses dois mundos é convidar o fracasso. Usar um filtro industrial em uma fábrica de alimentos é uma violação perigosa das normas de segurança e da legislação. Usar um filtro delicado, próprio para contato com alimentos, em uma pasta industrial abrasiva é um ato de insensatez econômica. Portanto, o engenheiro, gerente ou operador prudente deve primeiro perguntar não "o que este filtro faz?", mas "o que este filtro deve proteger?". É a pessoa que consumirá o produto ou o processo que o produz? Responder a essa pergunta com clareza e convicção é a base sobre a qual se constrói toda seleção eficaz e responsável de meios filtrantes.
Referências
Matter, CG (2024). Filtração por membrana (micro e ultrafiltração) no tratamento de água. In: Manual de química ambiental. Springer. https://doi.org/10.1007/978-3-319-78000-9_3
Pall Corporation. (s.d.). VOLTANDO AO BÁSICO: Entendendo a filtração de partículas em líquidos em aplicações da indústria de alimentos e bebidas. Pall Corporation.
Peter, M. (2023). Filtração por membrana. In Oxford research encyclopedia of global public health. Oxford University Press.
Razali, MC, Wahab, NA, Sunar, N., & Shamsudin, NH (2023). Tratamento de filtração existente no processo de água potável e questões preocupantes. Membranes, 13(3), 285. https://doi.org/10.3390/membranes13030285
Saha, Reino Unido (2025). Tratamento de água doméstica: Métodos e dispositivos de filtração mecânica (Publicação nº B1523). Extensão da Universidade da Geórgia.
Sutherland, K. (2008). Manual de filtros e filtragem (5ª ed.). Elsevier.
Administração de Alimentos e Medicamentos dos EUA. (2024). CFR – Código de Regulamentos Federais Título 21.
Comissão Europeia. (2004). Regulamento (CE) n.º 1935/2004 do Parlamento Europeu e do Conselho, de 27 de outubro de 2004, relativo aos materiais e objetos destinados a entrar em contacto com os alimentos. Jornal Oficial da União Europeia.